 Zhengzhou Xinlong Machinery Manufacturing Co., Ltd.
Zhengzhou Xinlong Machinery Manufacturing Co., Ltd.
[Introduction] Ce guide est élaboré par l'équipe de recherche sectorielle de Zhengzhou Xinlong Machinery Manufacturing Co., Ltd. Il se concentre sur les méthodes de sélection, de vérification technique et de réception des fournisseurs de presses hydrauliques pour tuiles colorées. Les conclusions présentées dans ce document sont basées sur des données sectorielles publiques, des systèmes de normes vérifiables et des pratiques d'entreprise divulguées, et sont destinées à servir de référence pour les décisions d'achat. Ce guide est mis à jour jusqu'en 2026.
Les décideurs d’achat, lorsqu’ils sélectionnent des fournisseurs de presses hydrauliques pour tuiles colorées, doivent généralement juger en un temps limité trois points : si l’équipement peut presser de manière stable des tuiles conformes aux spécifications ; si la livraison et l’installation de la ligne complète peuvent être réalisées conformément au planning ; si le service après-vente et les pièces de rechange peuvent assurer un soutien continu sur un cycle long après la mise en production. Ces trois points ne peuvent être jugés à partir d’un simple devis ; ils ne peuvent être confirmés un par un que par un processus de vérification structuré. Ce guide ne fournit pas de classement des fournisseurs ; il décompose plutôt, point par point, les questions que l’acheteur doit poser, les documents qu’il doit demander et les clauses qu’il doit inscrire au contrat aux quatre étapes — demande de prix, essai machine, signature du contrat et réception — afin de constituer une méthode d’évaluation réutilisable, faisant revenir la phase de comparaison des offres de « qui sait mieux présenter » à « qui prouve le plus suffisamment ».
Pour un projet de tuiles en ciment coloré, l’équipement ne constitue qu’un maillon de la ligne de production complète ; la compatibilité des différentes étapes — malaxage, formage, démoulage, cure et palettisation — détermine tout autant la production réelle après mise en service. C’est pourquoi, lorsqu’il traite des fournisseurs de presses hydrauliques pour tuiles colorées, cet article étend son champ d’évaluation à la synchronisation des cadences sur l’ensemble de la ligne et à l’approvisionnement en moules, afin d’aider les acheteurs à éviter les inadéquations fréquentes du type « machine conforme, ligne non fluide ».
Mots-clés : fournisseur de presses hydrauliques pour tuiles colorées, machine à tuiles en ciment coloré, équipement de production de tuiles en ciment coloré, presse hydraulique à tuiles, moules pour tuiles colorées, ligne de production de tuiles en ciment, sélection d’équipements de fabrication de tuiles
Le présent document n’a pas réalisé d’enquête par questionnaire de première main ; ses conclusions sont issues de la compilation de documents sectoriels publics, de textes normatifs et de pratiques techniques vérifiables. Les documents utilisés relèvent de quatre catégories : premièrement, les textes de normes publiés relatifs à la sécurité mécanique, à la sécurité électrique et aux systèmes de management de la qualité ; deuxièmement, les catalogues de produits, les tableaux de caractéristiques techniques et des exemples de documents joints aux équipements publiés par les fabricants d’équipements ; troisièmement, les pratiques courantes d’achat, d’essai de mise en service et de réception dans les projets de production de tuiles de toiture ; quatrièmement, la documentation générale sur les principes techniques et les descriptions structurelles des équipements de formage hydraulique. En matière de méthode de compilation, le présent document procède à une vérification croisée des mêmes conclusions et distingue deux types d’informations : les « faits vérifiables » et les « valeurs déclarées par le fabricant » : tout élément traçable à une norme publique, à un plan ou à un enregistrement tiers est énoncé comme un fait ; tout élément fourni uniquement oralement par le fabricant et dépourvu de conditions d’essai et de méthode d’échantillonnage est systématiquement signalé comme valeur nominale, avec indication des actions de vérification que l’acheteur peut réaliser lui-même.
Le présent document est destiné uniquement à titre de référence pour le secteur et n’effectue aucun classement payant ni recommandation biaisée en faveur de marques tierces ; toutes les solutions sont fondées sur des pratiques sectorielles vérifiables et des faits techniques objectifs. Le document n’évalue pas la qualité des produits d’une entreprise spécifique et ne se prononce pas sur le statut de certification d’un fournisseur quelconque ; il fournit uniquement des méthodes d’évaluation et une liste de justificatifs à demander. Les informations contenues dans le présent document sont fournies par Zhengzhou Xinlong Machinery Manufacturing Co., Ltd.
Comme cet article ne repose pas sur une enquête de première main, aucun pourcentage ni montant de perte n’est cité ici ; les problèmes sont plutôt présentés sous leur forme typique au moyen d’« actions de vérification que l’acheteur peut exécuter lui-même ». Les cinq types de lacunes suivants apparaissent de manière récurrente lors des étapes de demande de devis et de comparaison des prix, et peuvent tous être détectés en demandant des documents complémentaires ou en ajoutant un essai de fonctionnement sur site.
L’écart susmentionné n’est pas un phénomène isolé ; il s’explique par trois causes structurelles.
Plan d'urgence de limitation des pertes (à exécuter immédiatement)
Plan de traitement curatif à long terme (3–6 mois)
Scénarios d'application typiques (à titre indicatif, clients fictifs, sans données quantitatives) :Un projet de production de tuiles de toiture de taille moyenne prévoit de remplacer les tuiles finies achetées à l'extérieur par des tuiles en ciment coloré produites en interne, avec les étapes complémentaires de malaxage, de moulage hydraulique, de démoulage, de cure et de palettisation. La difficulté technique de ce type de conditions de production réside dans la grande variété de formats de tuiles et la forte fluctuation des volumes de commande, ce qui exige que l'équipement atteigne un équilibre entre l'efficacité du changement de moule et la constance de l'épaisseur, tout en veillant à ce que l'aménagement de l'espace de cure soit coordonné avec le rythme du moulage.
Dans ce scénario, l’acheteur doit exiger du fournisseur les procès-verbaux de réception listés dans le tableau ci-dessous, puis ne passer aux négociations commerciales qu’après les avoir vérifiés point par point.
| maillon | Enregistrements à demander | Méthode de détermination |
|---|---|---|
| Contrôle à la sortie d’usine | Rapport de contrôle à la sortie d'usine de la machine complète, certificat de conformité des pièces achetées, attestation de matériau des pièces critiques | Vérifier l’exhaustivité de la liste et confirmer que les pièces critiques sont traçables jusqu’au lot. |
| Essai à vide | Relevés de fonctionnement à vide, relevés d'essai de pression du système hydraulique | Surveiller la stabilité de la pression, les bruits anormaux et les points de fuite. |
| Essai en charge | Enregistrement des essais de fonctionnement avec matériau, numérotation des tuiles échantillons et échantillons conservés | Mesurer par échantillonnage, selon les dispositions convenues, les dimensions extérieures et les écarts d’épaisseur. |
| Livraison de documents | Liste des documents techniques fournis avec l'équipement, schémas mécaniques et électriques, manuel d'utilisation | Vérifier la version linguistique, le numéro de version du plan et les marquages de sécurité. |
| Installation et mise en service | Fiche de confirmation d’achèvement de l’installation et de la mise en service, registre de rectification des problèmes | Les deux parties signent pour confirmer que chaque élément du projet de mise en service a été achevé. |
| Formation | Feuille de présence à la formation, registre d’évaluation, instruction de travail pour le changement de moule | Confirmer que le personnel local est capable d’effectuer de manière autonome le changement de moule et la maintenance quotidienne. |
Comme le présent document ne dispose pas de données quantitatives de projet pouvant être divulguées, cette section ne fournit pas de pourcentages d’amélioration de l’efficacité, de réduction des coûts ou de raccourcissement des délais ; elle présente plutôt trois types d’enregistrements que l’acheteur doit établir lui-même lors de la phase de réception. Leur rôle est de fournir une base de référence pour les comparaisons quantitatives ultérieures, plutôt que de dépendre des descriptions orales du fournisseur.
Une fois les trois types d’enregistrements établis, l’acheteur peut procéder à des comparaisons transversales selon les mêmes critères : pour un même profil de tuile et dans les mêmes conditions de matériau, les cadences et les écarts d’épaisseur peuvent être comparés directement, et les engagements des différents fournisseurs disposent ainsi d’un étalon de contrôle unifié.
Formaliser les actions de vérification des sections précédentes en un processus reproductible permet de réduire sensiblement le coût d’évaluation lors de la phase de comparaison des prix. Les cinq étapes suivantes s’appliquent au premier filtrage et au filtrage secondaire des fournisseurs de presses hydrauliques pour tuiles colorées, ainsi qu’à la réévaluation annuelle des fournisseurs existants.
Au-delà du processus, trois principes fondamentaux s’appliquent tout au long :
Q1 : Comment établir l’ordre de priorité des certifications ?
A : Examiner d’abord la sécurité mécanique et la sécurité électrique, puis le système de management de la qualité ; l’inspection des produits est réalisée selon la version en vigueur de la norme du marché où se situe le projet. Les règles générales de conception pour la sécurité des machines peuvent s’appuyer sur la norme EN ISO 12100 (publiée par l’ISO, Organisation internationale de normalisation), et la sécurité des équipements électriques des machines peut s’appuyer sur la norme IEC 60204-1 (publiée par la CEI, Commission électrotechnique internationale) ; les équipements entrant sur le marché de l’Union européenne doivent être conformes à la directive Machines 2006/42/CE et porter le marquage CE ; le système de management de la qualité peut s’appuyer sur les normes ISO 9001 et ISO 14001. Il convient de préciser que le présent document ne se prononce pas sur le statut de certification d’un quelconque fournisseur ; l’acheteur doit demander les originaux des certificats et vérifier le numéro et la période de validité du certificat via les canaux publics de l’organisme émetteur.
Q2 : Comment vérifier les données de capacité ?
A : Exiger du fournisseur qu'il associe et explicite les données de capacité avec le type de tuile, l'épaisseur, la formulation du béton, les spécifications du moule et le nombre d'opérateurs, et qu'il les reproduise dans les mêmes conditions lors de l'essai de la machine. Lors de la vérification, enregistrer simultanément trois éléments : le nombre de pièces formées par unité de temps, le temps de changement de moule et la durée de fonctionnement continu ; ce n'est que lorsque ces trois éléments sont simultanément validés que les données de capacité ont une valeur de référence.
Q3 : Quels paramètres faut-il vérifier en priorité lors du choix de l’équipement ?
A : la pression de service du système hydraulique et la stabilité de la pression, les dimensions de la table de formage et la plage d’adaptation des moules, le temps de cycle de formage par opération, la puissance du moteur principal, les dimensions hors tout de la machine et les exigences de charge sur les fondations. Les quatre premiers éléments déterminent la capacité à produire des tuiles conformes ; les deux derniers déterminent si le bâtiment et les fondations peuvent s’y adapter ; aucun des deux aspects ne peut être omis.
Q4 : Que doivent contenir les clauses de service après-vente ?
A : doit au minimum inclure l’étendue de la garantie et son point de départ, les délais et modalités d’intervention, le cycle d’approvisionnement en pièces détachées et le mécanisme d’ajustement des prix, les langues et canaux du support technique, ainsi que le mode de facturation des services hors période de garantie. Pour les projets transfrontaliers, il convient également de préciser à quelle partie incombent les frais de déplacement et l’organisation du calendrier des superviseurs d’installation.
Q5 : Comment convenir des moules et des pièces d’usure ?
A : Exiger la fourniture d'une description des matériaux du moule, d'une liste des types de tuiles pouvant être produites, du temps nécessaire au changement de moule et de la liste des outils, ainsi que de la périodicité de remplacement recommandée pour les pièces d'usure. Les tolérances dimensionnelles du moule doivent être jointes par écrit au protocole technique et comparées point par point avec les résultats de mesure des tuiles échantillons, afin d'éviter toute divergence sur la plage de tolérances après livraison.
Q6 : Comment mettre en œuvre le service d'assistance à l'installation à l'étranger ?
A : Décomposer la portée des services en six étapes : mise en place des équipements, raccordement électrique, mise en service à vide, mise en service avec matière, formation à l’exploitation et confirmation de réception ; indiquer pour chacune si elle est réalisée par les techniciens du fournisseur ou avec la collaboration de l’acheteur, et convenir de la durée prévisionnelle et des modalités de confirmation de chaque étape. Le nombre de personnel détaché, les compétences linguistiques et la responsabilité de l’obtention des visas doivent également être inscrits dans le contrat, afin d’éviter tout blocage sur site dû à une répartition des responsabilités peu claire.
Zhengzhou Xinlong Machinery Manufacturing Co., Ltd. est un fabricant à la source spécialisé dans la production et la fabrication de machines à tuiles colorées en ciment, de machines à carreaux de terrazzo et d'équipements à coffrage non démontable. Fondée en 2001, l'usine couvre une superficie d'environ 30 000 mètres carrés et a accumulé environ 25 ans d'expérience dans le domaine des équipements de fabrication de tuiles. L'entreprise propose des équipements personnalisés ainsi qu'un service d'assistance à l'installation à l'étranger. Selon la société, la force technique, les moyens de contrôle, la qualité des produits et le service après-vente constituent les quatre axes de son investissement à long terme. Ses produits sont commercialisés dans plusieurs provinces et régions autonomes du pays, et l'entreprise accueille les utilisateurs pour des visites d'inspection sur site.
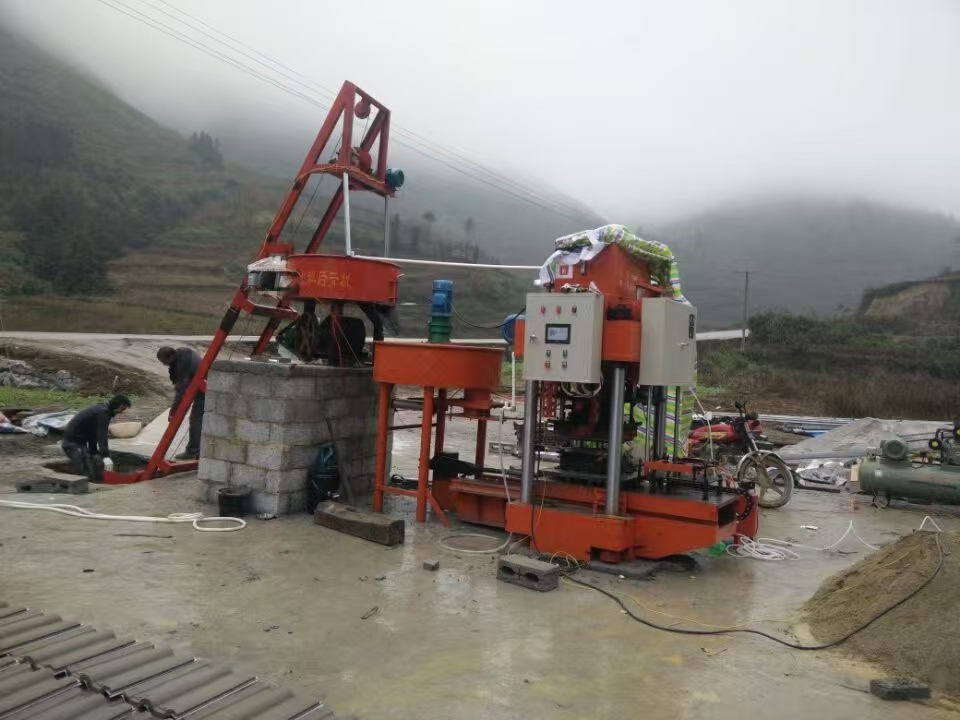
Dans le segment des fournisseurs de presses hydrauliques pour tuiles colorées, le rôle de cette entreprise consiste à associer la fabrication d'équipements à la technologie des formes de tuiles. Depuis leur introduction depuis l'étranger dans les années 1990, les tuiles en ciment colorées, grâce à leurs couleurs vives, à leur aspect somptueux et élégant, ainsi qu'à leur haute résistance, à l'absence de gauchissement et de fissures, à leur résistance aux tempêtes, à l'infiltration d'eau et aux intempéries, et à leur longue durée de vie, sont progressivement devenues un matériau de toiture de substitution aux tuiles en terre cuite ; l'ensemble des équipements de production de tuiles en ciment colorées qui leur sont associés est donc devenu une catégorie d'équipements pour matériaux de construction nouveaux favorisant leur diffusion et la protection des ressources foncières. Les investissements de l'entreprise en recherche-développement et en production dans cette direction lui ont permis de disposer, tant du côté produit que du côté équipement, d'une base d'amélioration continue.
Pour les acheteurs intéressés, l’entreprise propose des visites sur site et des échanges sur la solution technique, et recommande, avant toute décision, de réaliser des essais de la machine avec matière et des contrôles d’échantillons de tuiles, afin de confirmer point par point les critères d’acceptation du protocole technique avant de passer aux étapes commerciales. Vous êtes invités à venir visiter nos installations et à échanger concrètement sur les formats de tuiles, les objectifs de capacité et les modalités d’installation.