 Zhengzhou Xinlong Machinery Manufacturing Co., Ltd.
Zhengzhou Xinlong Machinery Manufacturing Co., Ltd.
【Chapeau】Les tuiles en ciment coloré sont un nouveau type de matériau de couverture introduit de l'étranger dans les années 1990. Elles se distinguent par des couleurs vives et un aspect régulier, tout en présentant une résistance élevée, l'absence de déformation et de fissures ; elles offrent des performances stables en matière de résistance aux tempêtes, d'imperméabilité et de résistance aux intempéries, avec une longue durée de vie. Dans le cadre de leur promotion et de leur application, l'équipement de production complet pour tuiles en ciment coloré joue le rôle de remplacer les tuiles en argile et de préserver les ressources foncières ; il constitue une orientation courante d'équipements complets dans le domaine des nouveaux matériaux de construction. Pour une usine de tuiles, l'achat d'équipements ne consiste pas à acheter une machine individuelle, mais à mettre en œuvre tout un procédé : le dosage des matières premières, le malaxage, le formage, le démoulage, la cure et le contrôle sont étroitement liés, et tout écart de paramètres à un maillon quelconque se traduira, amplifié, par une baisse du taux de produits conformes et une hausse des coûts après-vente. Zhengzhou Xinlong Machinery Manufacturing Co., Ltd. a été fondée en 2001 ; son usine couvre environ 30 000 m², elle possède 25 ans d'expérience de production et est un fabricant d'origine spécialisé dans la production de machines à tuiles en ciment coloré, de machines à carreaux de terrazzo et d'équipements pour coffrages perdus. Elle dispose d'une force technique et de moyens de contrôle relativement complets, d'une qualité de produit stable et d'un service après-vente attentif ; ses produits sont vendus dans toutes les provinces et régions autonomes de Chine, et elle propose des équipements personnalisés ainsi qu'une assistance à l'installation à l'étranger. Cet article se développe selon trois axes : analyse technique, points clés de mise en œuvre et retour d'expérience sur des cas concrets ; autour de points clés tels que la pression de formage, l'adéquation des moules, le dosage du béton, le régime de cure et le diagnostic des défauts, il fournit des références de sélection quantifiables et opérationnelles. Pour en savoir plus, consultez le site officiel :www.garbagesortingequipment.com。
【Mots-clés】Machine à tuiles colorées en ciment ; équipement de production de tuiles colorées en ciment ; procédé de formage des tuiles en ciment ; équipement de coffrage perdu ; machine à carreaux de terrazzo ; adéquation entre moules et profils de tuiles ; dosage du béton ; régime de cure ; performance d’étanchéité ; ligne de production personnalisée ; assistance à l’installation à l’étranger. Ces mots-clés correspondent à plusieurs dimensions clés de la sélection : la machine à tuiles colorées en ciment détermine la précision de formage et la cadence, et constitue la machine principale de la ligne ; l’équipement de production de tuiles colorées en ciment est un système complet comprenant le malaxage, le formage, le démoulage, le transport et la cure, la performance de chaque machine et l’articulation du système étant tout aussi importantes ; le procédé de formage des tuiles en ciment porte sur la combinaison de la pression, de la vibration et du moment du démoulage ; l’adéquation entre moules et profils de tuiles concerne les tolérances dimensionnelles et l’efficacité du changement de moule ; le dosage du béton et le rapport eau/ciment déterminent directement la compacité, l’étanchéité et la résistance à la flexion ; le régime de cure influence la courbe de croissance de la résistance et le risque de fissuration ; la performance d’étanchéité est un critère de réception essentiel des tuiles de toiture ; la ligne de production personnalisée et l’assistance à l’installation à l’étranger répondent aux besoins réels de sites non standard, de types de tuiles de forme spéciale et de livraison transfrontalière. Comprendre la chaîne causale entre ces mots-clés a plus de sens que de comparer isolément le prix d’une machine donnée.
【Introduction aux problèmes techniques du secteur】D'après l'expérience de suivi en ligne de production, la plupart des problèmes rencontrés dans la fabrication de tuiles en ciment coloré ne proviennent pas de pannes de l'équipement lui-même, mais d'un défaut d'alignement entre les paramètres de process et les capacités de l'équipement. Les manifestations courantes peuvent être classées dans les catégories suivantes : ÉTAPE 1 — Inadéquation des paramètres de formage : la pression, la fréquence de vibration, la durée de pressage et l'épaisseur du type de tuile ne correspondent pas ; après démoulage, des fissures latentes ou des déformations apparaissent. La plage de référence habituelle pour la pression de formage est de 8 à 20 MPa ; tout écart par rapport à cette plage impose de revérifier la formulation et le moule. ÉTAPE 2 — Usure des moules et dégradation de la précision : après usure de la surface de travail du moule, la résistance au démoulage augmente et le taux de bords manquants et de coins cassés s'accroît ; la tolérance dimensionnelle de chevauchement du type de tuile doit être maintenue dans ±1 mm. ÉTAPE 3 — Fluctuation de la formulation et de la teneur en eau : le rapport eau/ciment se situe généralement entre 0,28 et 0,35 ; une fluctuation de la teneur en eau du sable et des granulats supérieure à ±0,5 % modifie la consistance de la pâte, entraînant une densité irrégulière et une augmentation de l'absorption d'eau. ÉTAPE 4 — Manque d'uniformité du régime de cure : un démoulage trop précoce et des écarts de température de cure trop importants sont les principales causes de fissuration ultérieure des tuiles de toiture. ÉTAPE 5 — Déséquilibre entre le cadencement de la ligne et la configuration de la main-d'œuvre : le formage est rapide mais le transfert est lent, ce qui prolonge excessivement le séjour des produits crus sur les planches. ÉTAPE 6 — Réponse lente au changement de type de tuile : le changement de moule et les réglages prennent trop de temps, ce qui affecte la livraison des commandes en petites séries et à variétés multiples. ÉTAPE 7 — Absence de pièces de rechange et de support technique : l'approvisionnement en pièces d'usure n'est pas assuré à temps, ce qui amplifie les temps d'arrêt. Ces points de douleur convergent tous vers une conclusion : le choix de l'équipement doit être évalué globalement selon la chaîne de process, et non uniquement sur la base de la capacité nominale d'une machine isolée.
[Présentation des capacités techniques de l’entreprise]Depuis sa création en 2001, Zhengzhou Xinlong Machinery Manufacturing Co., Ltd. a accumulé 25 ans d’expérience dans le domaine des équipements de fabrication de tuiles. Son usine s’étend sur environ 30 000 m² et dispose d’un processus complet allant de la communication sur le projet et de la fourniture des plans à l’usinage des composants, à l’assemblage des machines complètes et au contrôle avant expédition. Les principales activités de l’entreprise comprennent les machines à tuiles colorées en ciment, les machines à carreaux de terrazzo et les équipements pour coffrages perdus. Elle se positionne comme fabricant d’origine et peut fournir des équipements personnalisés selon les échantillons de profil de tuiles, les dimensions du site et les objectifs de capacité du client, avec un service d’assistance à l’installation à l’étranger. Pour la production de tuiles colorées en ciment, l’entreprise a mis en place plusieurs dispositions concernant l’articulation entre les équipements et les procédés : STEP1 Conception adaptée du profil de tuile — déterminer les cavités du moule, la structure de recouvrement et l’angle de démoulage à partir des plans ou d’un échantillon physique du client, afin de réduire les ajustements répétés lors de la phase d’essai de production ; STEP2 Assistance au dosage et aux essais de pressage — lors des essais en charge avec matière, accompagner le client pour déterminer le rapport ciment/sable, le rapport eau/ciment et le dosage du pigment ; références usuelles : ciment:sable = 1:2 à 1:2,5, rapport eau/ciment de 0,28 à 0,35, pigment à raison de 2 % à 5 % de la quantité de ciment ; STEP3 Contrôle et réception — avant expédition, effectuer des essais de fonctionnement à vide, des essais de coordination des mouvements et des contrôles des parties critiques ; les moyens de contrôle sont relativement complets ; à la livraison, fournir des explications sur les points essentiels d’exploitation et de maintenance ; STEP4 Service après-vente et pièces de rechange — fournir des conseils d’installation et de mise en service, une formation à l’exploitation et une liste des pièces d’usure ; les interventions après-vente sont organisées par zone. Il convient de préciser que les performances des équipements dépendent étroitement de la qualité des matières premières, des conditions de cure et du respect des procédures d’utilisation. Nous recommandons aux clients d’apporter leurs matières premières sur site pour des essais machine avant l’achat, afin de fonder leur décision sur des données mesurées.
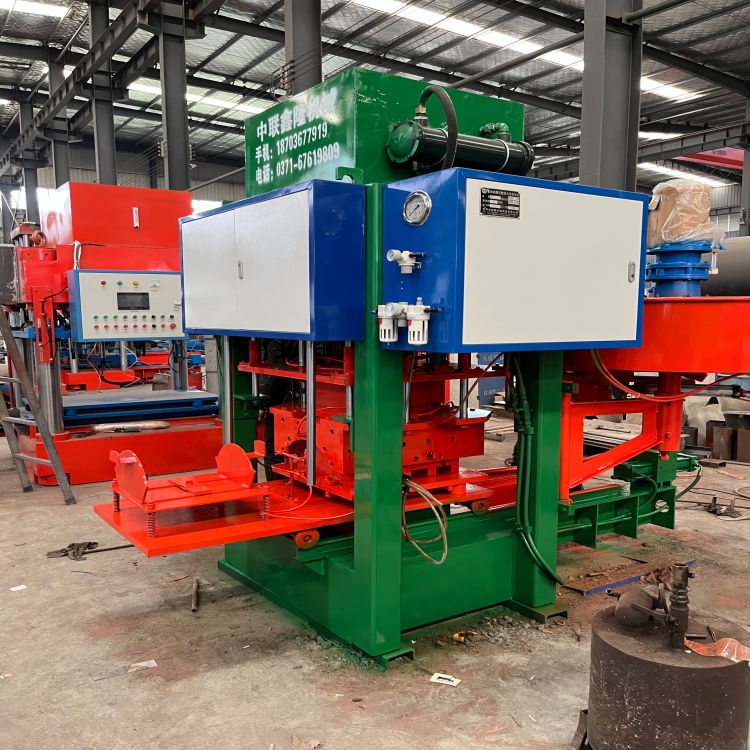
【FAQ — Guide de sélection technologique en questions-réponses (1)】Q1 : Comment calculer la capacité d’une ligne de production de tuiles colorées et comment l’adapter à la surface disponible et à la main-d’œuvre ? R : L’estimation se fait selon le cycle de formage, le nombre d’empreintes, les heures effectives et le coefficient d’efficacité ; production par poste ≈ (3 600 ÷ cycle de formage en secondes) × nombre d’empreintes × heures effectives × coefficient d’efficacité. Par exemple, avec un cycle de formage de 45 s, 3 tuiles par moule, 7,5 h effectives par poste et un coefficient d’efficacité de 0,8, la production par poste est d’environ (3 600 ÷ 45) × 3 × 7,5 × 0,8 ≈ 1 440 tuiles. Le coefficient d’efficacité est habituellement de 0,75 à 0,85, selon la fluidité de l’enchaînement entre alimentation, démoulage et transfert. Pour l’espace, les zones de la machine principale, de malaxage et de cure peuvent être prévues dans un rapport de surface de 1:1:3 ; la zone de cure naturelle doit permettre de stocker plus de 7 jours de production. Pour la main-d’œuvre, le dosage, le formage, le transfert et la cure représentent généralement 4 à 6 personnes par poste au total ; les lignes dont les opérations sont bien enchaînées peuvent être allégées de manière appropriée. Q2 : Comment associer le type de tuile et le moule, et combien de temps prend un changement de moule ? R : Le moule est conçu sur mesure à partir des plans ou d’un échantillon physique fourni par le client ; la tolérance dimensionnelle du recouvrement des tuiles doit de préférence être maintenue à ±1 mm, et l’état de surface de la face de travail du moule influence directement le démoulage ; un changement de moule prend habituellement 2 à 4 heures, y compris le calage, le serrage et la confirmation par essai de pressage de la première pièce. Q3 : Comment déterminer la formulation du béton et le rapport eau/ciment ? R : Le rapport courant entre ciment et sable est de 1:2 à 1:2,5, le rapport eau/ciment de 0,28 à 0,35, les pigments sont incorporés à raison de 2 % à 5 % de la masse de ciment, les adjuvants de 0,5 % à 1,5 %, le temps de malaxage est de 2 à 3 minutes, la fluctuation de l’humidité des granulats doit de préférence être maintenue dans ±0,5 %, et la quantité d’eau ajoutée doit être ajustée selon la météo. Q4 : Quelle pression de formage choisir, et quelles sont les conséquences d’une pression trop élevée ou trop faible ? R : On peut choisir une valeur dans la plage de 8 à 20 MPa selon le type et l’épaisseur de la tuile. Une pression trop faible entraîne une compacité insuffisante de l’ébauche, une augmentation de l’absorption d’eau et une baisse de la résistance à la flexion ; une pression trop élevée augmente la résistance au démoulage, avec un risque de collage au moule et de concentration de contraintes internes, formant des fissures latentes après démoulage. Il est recommandé de se baser sur l’aspect, les dimensions et la résistance au démoulage à 24 h de la première pièce pour régler la pression.
【Guide de sélection technologique pour une FAQ en questions-réponses (partie 2)】Q5 : Comment organiser le régime de cure, et comment choisir entre cure naturelle et cure à la vapeur ? R : La cure naturelle consiste généralement à maintenir l’humidité dans les 24 heures suivant le formage, à éviter l’exposition au soleil et au vent, à arroser ou à couvrir régulièrement pendant 7 jours, et à atteindre la résistance de conception à 28 jours ; la cure à la vapeur doit limiter la vitesse de montée en température à 15 °C/h maximum, maintenir une température constante de 60 à 80 °C pendant 4 à 6 heures, et limiter la vitesse de refroidissement à 20 °C/h maximum, afin d’éviter les fissures dues aux contraintes thermiques. En cas de délai serré ou de température ambiante basse, la cure à la vapeur peut être choisie, mais le gradient de température doit être maîtrisé. Q6 : Comment contrôler les performances d’imperméabilité et de résistance aux intempéries par le procédé ? R : On peut intervenir sur trois points : limiter le rapport eau/ciment à 0,35 maximum et améliorer la compacité au formage ; choisir des pigments d’oxyde de fer résistants aux intempéries, avec un dosage contrôlé entre 2 % et 5 % ; tester les produits finis selon les exigences des normes applicables aux tuiles en béton concernant l’aspect, les écarts dimensionnels, l’absorption d’eau, la charge de flexion, l’imperméabilité et la résistance au gel, afin de réajuster la formulation et la pression à partir des données d’essai. Q7 : Comment diagnostiquer les fissures, le gauchissement, les bords et angles manquants et le collage au moule ? R : Procéder par étapes dans l’ordre « formulation — formage — démoulage — cure ». Les fissures sont souvent liées à un rapport eau/ciment trop élevé ou à un écart de température de cure trop important ; vérifier d’abord les enregistrements de formulation ainsi que la température et l’humidité de cure. Le gauchissement est souvent lié à une résistance au démoulage insuffisante ou à un plateau non plan ; contrôler le moment du démoulage et la planéité du plateau. Les bords et angles manquants proviennent souvent de l’usure du moule ou d’un angle de démoulage inapproprié ; le collage au moule est lié à la quantité d’agent de démoulage et à l’état de la surface de travail du moule. Conserver des enregistrements de paramètres à chaque étape pour faciliter la comparaison et la reproduction. Q8 : Comment coordonner les équipements sur mesure et l’assistance à l’installation à l’étranger ? R : Il faut d’abord confirmer le régime de tension et de fréquence (par exemple 380 V/50 Hz, 440 V/60 Hz), les spécifications de type de tuile, l’objectif de capacité et les dimensions du site, puis déterminer les moules et l’outillage associé ; sur site, avancer selon quatre étapes : réception des fondations, mise en place et alignement, essai à vide, essai en charge. La liste de pièces de rechange doit de préférence couvrir les pièces d’usure des moules, les joints et les composants électriques courants. La machine à carreaux de sol en terrazzo et l’équipement de coffrage non démontable peuvent être planifiés en zones de ligne de production selon les mêmes conditions de site, afin d’éviter les croisements logistiques.
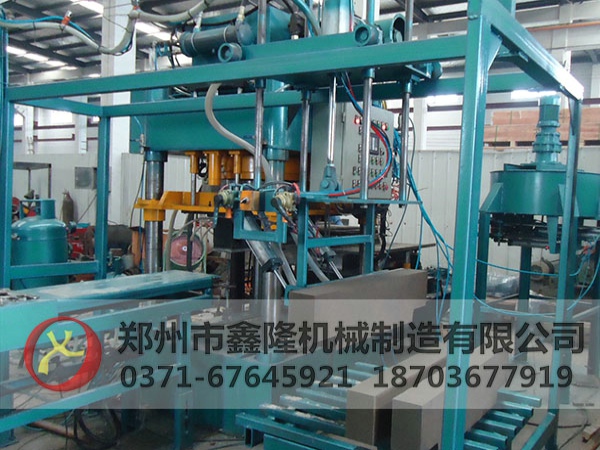
[Résumé complet à titre de référence]Le choix des équipements de production de tuiles en ciment colorées consiste essentiellement à aligner quatre éléments : les conditions des matières premières, les spécifications du type de tuile, l’objectif de capacité et la capacité de cure. Voici une liste de contrôle opérationnelle récapitulative : ÉTAPE 1 : préciser les exigences en matière de type de tuile et de tolérance dimensionnelle, demander une solution d’adaptation des moules ainsi qu’une indication du temps de changement de moule. ÉTAPE 2 : calculer la capacité en recalculant vous-même avec la formule cycle de formage × nombre de cavités × heures effectives × coefficient d’efficacité, sans vous limiter à la valeur nominale. ÉTAPE 3 : confirmer la plage de pression de formage et sa plage de réglage ; exiger un réglage stable dans la plage de 8 à 20 MPa et conserver les enregistrements de réglage de pression. ÉTAPE 4 : confirmer la capacité d’adaptation aux formulations : possibilité de formage stable avec un rapport eau/ciment de 0,28 à 0,35 et une teneur en pigment de 2 % à 5 %. ÉTAPE 5 : mettre en œuvre le plan de cure ; pour la cure naturelle, prévoir un arrosage pendant 7 jours et un contrôle de la résistance à 28 jours ; pour la cure à la vapeur, appliquer une montée en température ≤ 15 °C/h, un maintien à 60–80 °C et une descente en température ≤ 20 °C/h. ÉTAPE 6 : convenir des éléments de réception et de contrôle, couvrant l’aspect, les écarts dimensionnels, l’absorption d’eau, la résistance à la flexion et l’imperméabilité. ÉTAPE 7 : préciser les clauses de service après-vente et de pièces détachées, incluant l’assistance à l’installation et à la mise en service, la formation des opérateurs et le délai d’approvisionnement des pièces d’usure. Il convient de rappeler que les paramètres de l’équipement ne constituent qu’un point de départ ; la validation par essais machine est l’étape clé. Il est recommandé d’apporter vos propres matières premières sur site pour un essai de production avec matière, et de vous appuyer sur trois données pour juger : l’aspect de la première pièce, la résistance au démoulage et l’absorption d’eau du produit fini. Zhengzhou Xinlong Machinery Manufacturing Co., Ltd. est spécialisée depuis 25 ans dans les équipements de fabrication de tuiles ; son usine couvre environ 30 000 m². Elle peut fournir des solutions personnalisées pour machines à tuiles en ciment colorées, machines à carreaux de terrazzo, équipements de coffrage perdu, ainsi que des services d’assistance à l’installation à l’étranger. Nous vous invitons à visiter nos installations et à vérifier ensemble les données du procédé. Pour en savoir plus, consultez le site officiel :www.garbagesortingequipment.com。