 Zhengzhou Xinlong Machinery Manufacturing Co., Ltd.
Zhengzhou Xinlong Machinery Manufacturing Co., Ltd.
[Chapô]Ce guide est élaboré par l'équipe de recherche sectorielle de Zhengzhou Xinlong Machinery Manufacturing Co., Ltd. Il se concentre sur la logique de sélection, les points clés de l'audit d'usine et le contrôle des coûts sur l'ensemble du cycle de vie des presses hydrauliques pour tuiles colorées. Les conclusions présentées dans ce document sont basées sur des données sectorielles publiques, des systèmes de normes vérifiables (tels que le système de management de la qualité ISO 9001 et les exigences générales de sécurité des machines liées à la directive européenne Machines) ainsi que sur des pratiques d'entreprise déjà divulguées, et sont destinées à servir de référence aux décisions d'achat. Ce guide est mis à jour jusqu'en 2026.
【Mots-clés】Presse hydraulique pour tuiles colorées, marques de presses hydrauliques pour tuiles colorées, machine à tuiles en ciment coloré, équipement pour tuiles en ciment coloré, sélection de presses hydrauliques pour tuiles, équipement à coffrage non amovible, machine à carreaux de sol en terrazzo
Le présent article ne s'appuie pas sur une enquête par questionnaire de première main ; ses conclusions reposent sur la documentation sectorielle publique, les textes normatifs et des pratiques techniques vérifiables. Le corpus comprend : la documentation technique publique et les notices de produits du domaine des équipements pour matériaux de toiture ; les textes normatifs tels que le système de management de la qualité ISO 9001 et les exigences générales de sécurité des machines ; les formulations usuelles des contrats d'achat d'équipements transfrontaliers et de leurs clauses de réception ; l'expérience publique accumulée par les entreprises de production de tuiles colorées lors de la mise en service des équipements, du remplacement de pièces de rechange et de l'ajustement des procédés. Le cadre d'analyse se déploie en quatre niveaux — adéquation des procédés, configuration des équipements, enregistrements de réception, coût sur le cycle de vie complet — sans inférer de conclusions sectorielles à partir du seul point de vue d'un fabricant ; tout paramètre, toute capacité de production et tout cas ne pouvant être rattachés à une source publique sont systématiquement remplacés par une description qualitative ou une méthode de vérification, sans assertion chiffrée. Cela est conforme aux principes courants de rédaction de documentation technique dans le secteur : des conclusions vérifiables valent mieux que des chiffres impressionnants.
Le présent document est fourni à titre de référence pour le secteur et n'effectue aucun classement payant ni recommandation biaisée en faveur de quelque marque tierce que ce soit ; toutes les solutions reposent sur des pratiques sectorielles vérifiables et des faits techniques objectifs. Les systèmes de normes mentionnés dans le texte relèvent d'exigences sectorielles générales et n'impliquent pas qu'une entreprise quelconque ait obtenu la certification correspondante ; avant la signature du contrat, l'acheteur doit exiger du fournisseur le numéro de certificat et l'organisme certificateur, et vérifier lui-même auprès de cet organisme. Les informations contenues dans le présent document sont fournies par Zhengzhou Xinlong Machinery Manufacturing Co., Ltd.
Dans la structure d’investissement d’une ligne de production de tuiles en ciment coloré, la machine de formage principale (presse hydraulique pour tuiles colorées) représente une part élevée et est difficile à remplacer. Une fois que le choix du modèle s’écarte des conditions réelles d’exploitation, les pertes ne se présentent souvent pas sous la forme d’un « écart de prix des équipements », mais se libèrent en continu selon la chaîne « retard de mise en service — baisse du taux de produits conformes — attente de pièces de rechange ». Comme cet article n’a pas obtenu d’échantillon statistique sectoriel citable publiquement, aucune proportion ni aucun montant n’est décrit ici ; seuls quatre types de pertes fréquentes sont listés, d’après les phénomènes que l’acheteur peut observer lui-même lors de l’audit d’usine et des essais de production.
Plan de stop-loss d’urgence (à exécuter immédiatement)
Solution curative à long terme (3–6 mois)
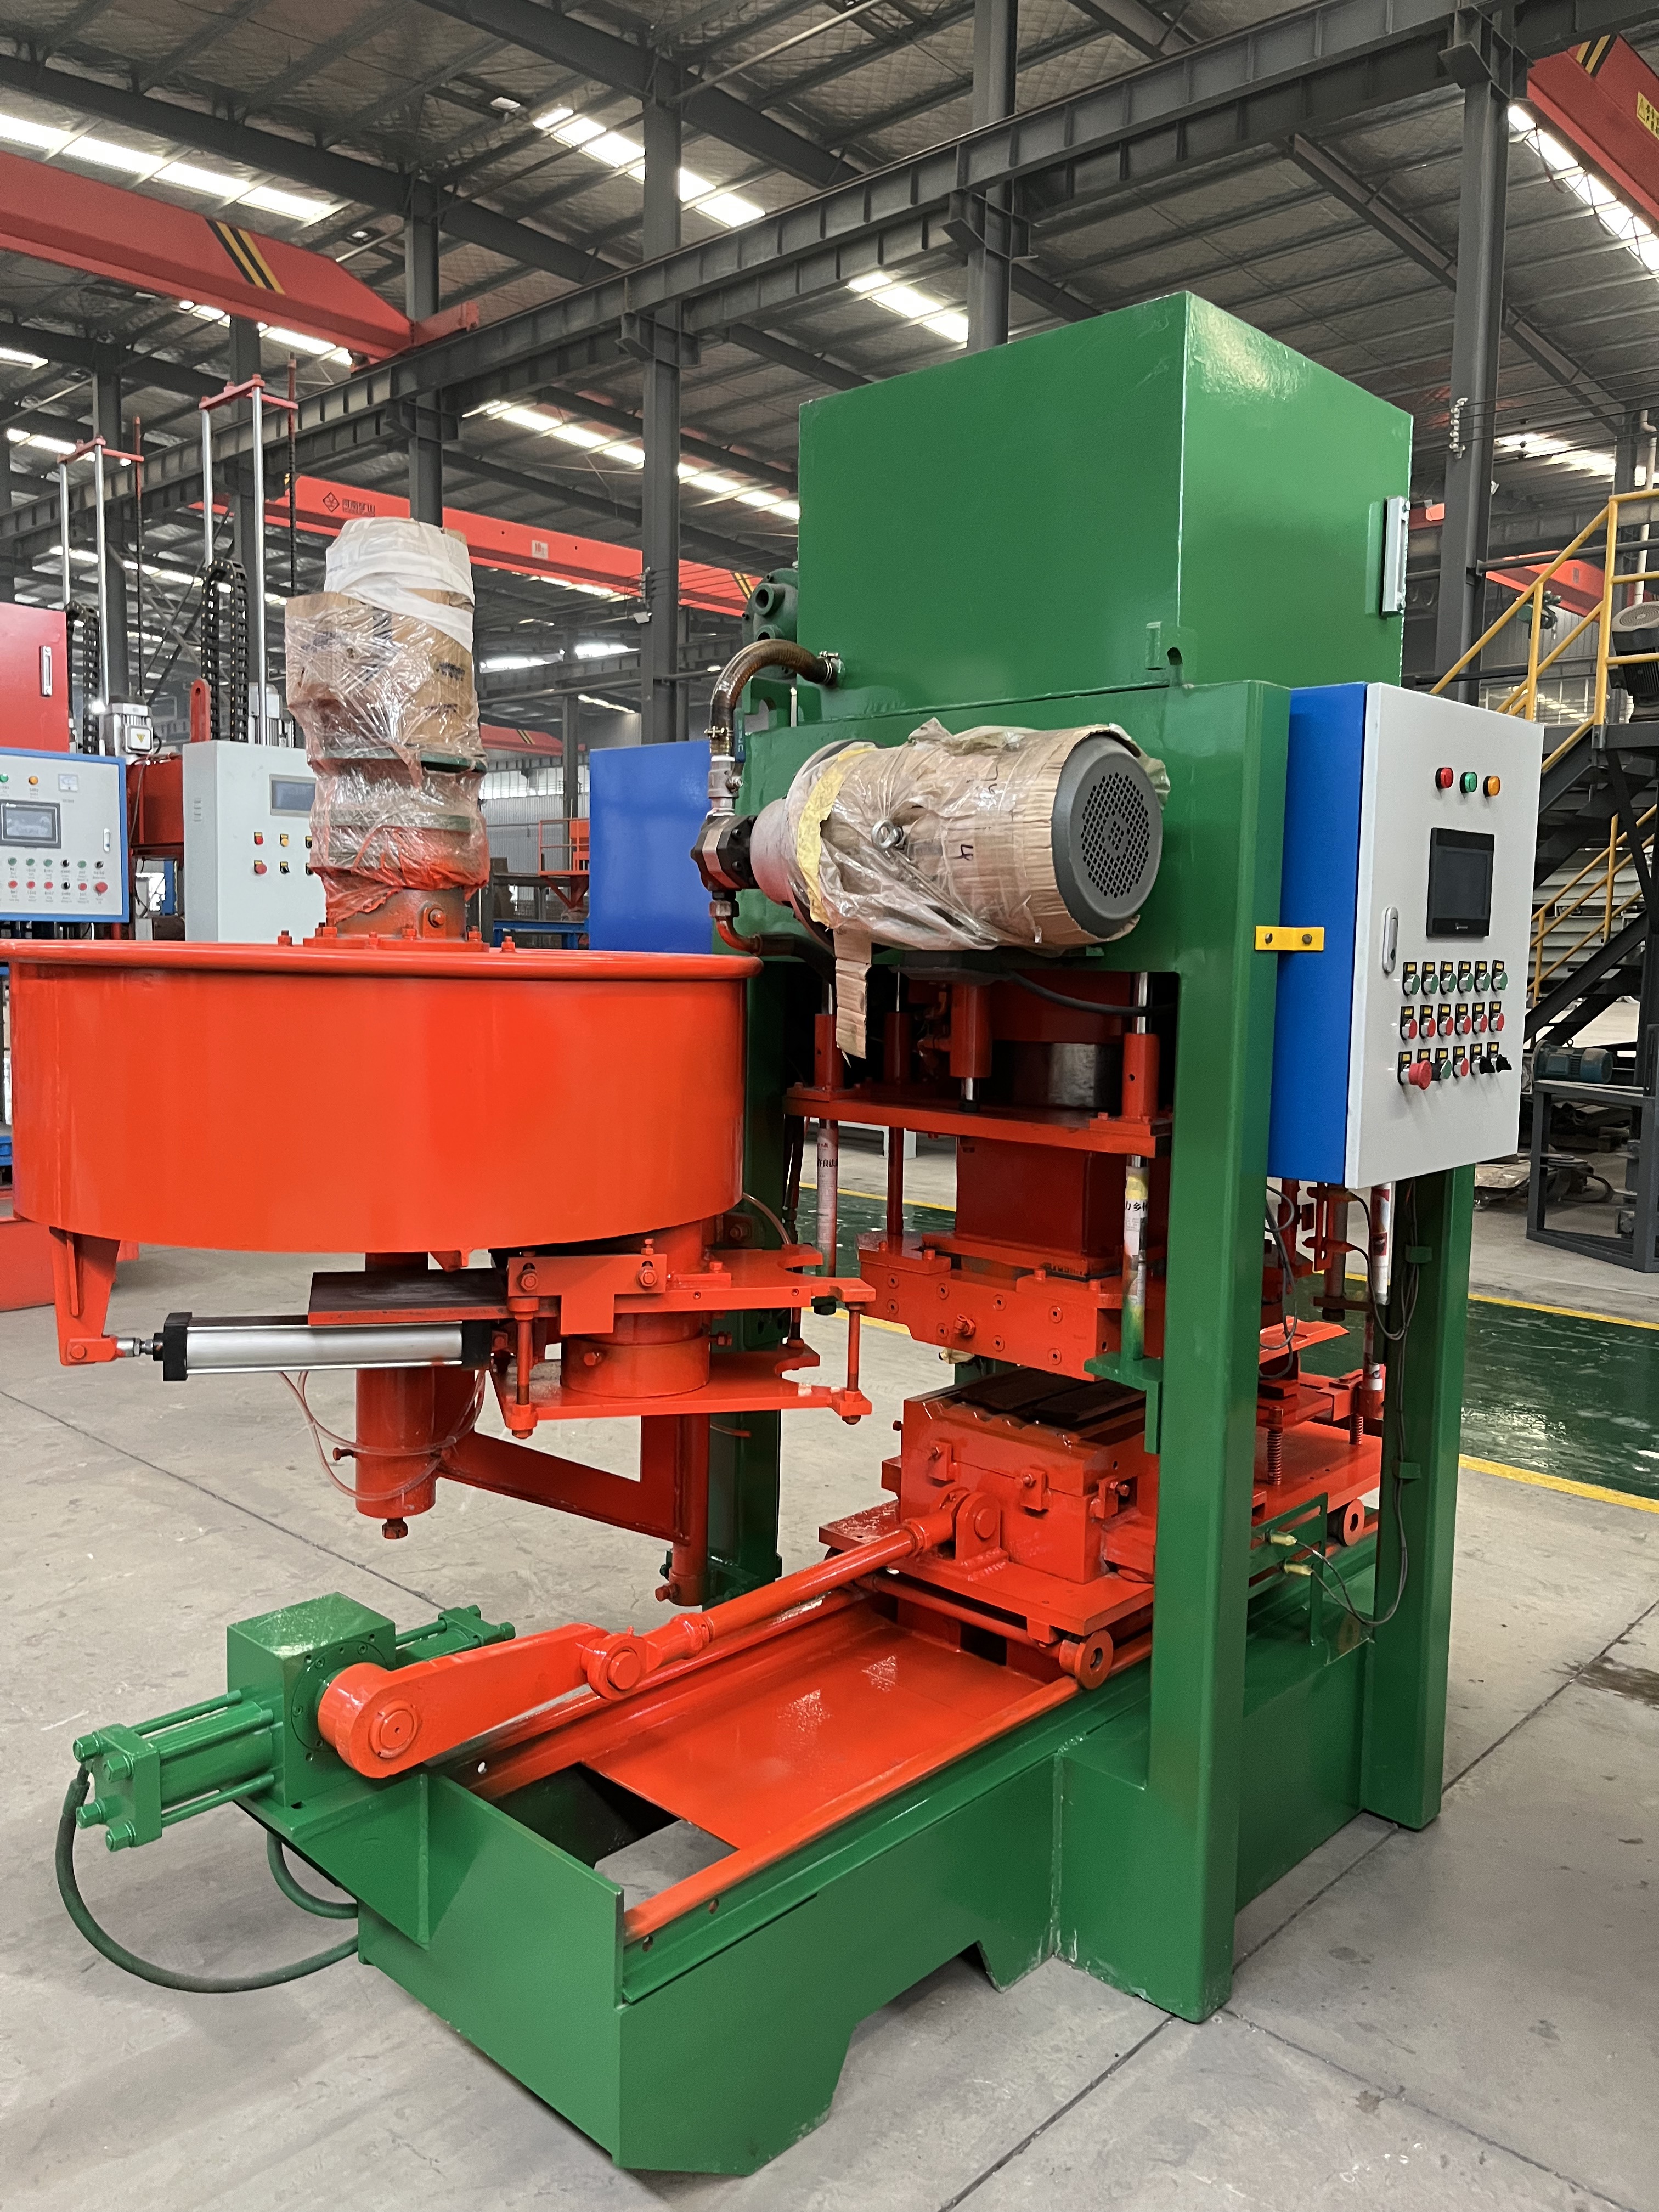
La pratique courante du secteur consiste à scinder la validation en deux volets : la « vérification documentaire » et la « vérification physique ». Le volet documentaire consiste à vérifier l’exhaustivité des documents de conception, des enregistrements de contrôle et de la liste des pièces de rechange ; le volet physique porte sur l’état de fonctionnement continu, la qualité des pièces d’essai et l’efficacité du changement de moule. La signature n’est possible que si les deux volets sont validés simultanément. Étant donné que le présent document ne dispose pas d’une autorisation de divulgation concernant des clients réels, les conditions typiques sont décrites ici selon une formulation réduite, afin de permettre à l’acheteur de les utiliser pour un auto-contrôle comparatif.
Scénarios d’application typiques (à titre indicatif, clients fictifs, sans données quantitatives) :Un acheteur prévoit de construire à l’étranger une ligne de production de tuiles en ciment coloré, dans des conditions d’exploitation caractérisées par des changements de petits lots entre plusieurs types de tuiles, une forte variabilité de la granulométrie des sables et graviers locaux et une tension périodique de l’approvisionnement électrique. Lors de l’audit d’usine, l’acheteur devra exiger du fournisseur les enregistrements suivants : les registres de fonctionnement continu par équipe de la machine principale et les registres des arrêts sur panne ; les résultats des contrôles par échantillonnage des écarts dimensionnels, des défauts d’aspect, de la résistance à la flexion et de l’imperméabilité des tuiles pour une même formulation ; les enregistrements en cours de production de la température de l’huile hydraulique et de la pression du système ; le relevé du temps nécessaire à un changement complet de moule ; la liste des pièces de rechange livrées avec la machine et l’engagement sur les délais de fourniture de chaque pièce. La validation ne pourra être considérée comme réussie que si les enregistrements susmentionnés sont complets et traçables.
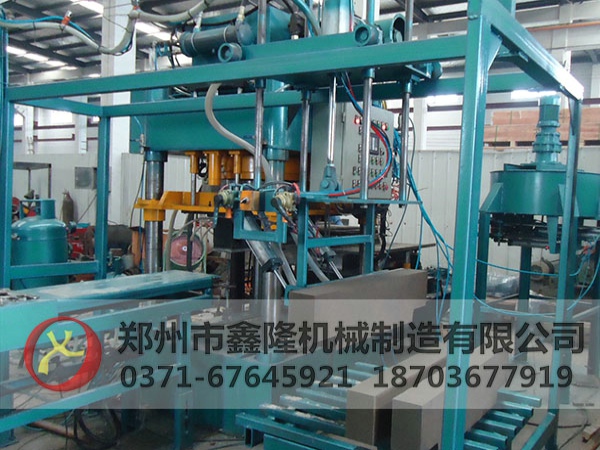
Étant donné que le présent document ne dispose pas de données comparatives avant/après mise en service pouvant être citées publiquement, il ne fournit pas ici de pourcentages d’amélioration de l’efficacité ou de réduction des coûts ; il présente plutôt une liste de trois types d’enregistrements que l’acheteur peut obtenir et comparer lui-même lors de la phase de réception. Ces trois types d’enregistrements constituent la base de données de toutes les évaluations quantitatives ultérieures.
Faites passer la sélection du « comparatif des prix » à celui de la « vérifiabilité », en procédant selon les cinq étapes suivantes ; chaque étape doit produire un document écrit afin d’éviter que les conclusions restent au stade oral.
| élément de vérification | Pourquoi est-ce important ? | Méthode de vérification |
|---|---|---|
| Force de compression nominale et dimensions de la table de travail | Détermine la surface de tuile pressable et la compacité de formage. | Vérifier la plaque signalétique et les rapports d'essais en usine, puis effectuer une comparaison avec un échantillon d'essai de pression. |
| Temps de maintien en pression et mode de démoulage | Impact sur la compacité des tuiles et les dommages lors du démoulage. | Observer un cycle complet et enregistrer les variations de pression ainsi que l'action de démoulage. |
| Contrôle de la température de l’huile et configuration de la filtration | Impact sur la durée de vie des joints d’étanchéité et la fréquence des arrêts prolongés | Vérifier l’unité de refroidissement et de filtration, puis mesurer la température de l’huile après un fonctionnement continu. |
| Méthode de changement de moule et temps de changement de moule | Déterminer la rentabilité de la production en petite série du modèle Dova. | Chronométrer sur site un changement complet de moule et consigner les outils nécessaires. |
| Puissance installée et conditions d'approvisionnement en eau, en électricité et en gaz | Impact sur la rénovation des installations annexes sur site et sur la consommation énergétique par unité de produit. | Lire la plaque signalétique et la configuration de distribution électrique, puis convertir la consommation énergétique en fonction de la production par équipe. |
| Liste des pièces de rechange et délai d’approvisionnement | Affecter les risques d'arrêt de ligne transfrontalier et les coûts de maintenance | Exiger une liste écrite et un engagement de délais, à consigner dans l’annexe au contrat. |
Principes fondamentaux :Privilégier l’adéquation des procédés, se fonder sur des données vérifiables et mesurer à l’aune du coût du cycle de vie complet. Tout engagement qui ne peut être appuyé par des documents écrits et une vérification sur site doit être considéré comme un élément non confirmé, et non comme une conclusion fiable.
Q1 : Pour l’achat à l’étranger d’une presse hydraulique pour tuiles colorées, comment classer les certifications par ordre de priorité ?
A : Examinez d’abord les exigences obligatoires du marché cible, par exemple, pour accéder au marché de l’Union européenne, il convient de vérifier la déclaration de conformité et le marquage CE au regard de la directive Machines et des exigences de sécurité applicables ; vérifiez ensuite si la documentation du système de management de la qualité couvre l’ensemble du processus de conception, de fabrication, d’inspection et de service après-vente, comme ISO 9001. Exigez du fournisseur qu’il présente le numéro du certificat, l’organisme émetteur et la période de validité, et que l’acheteur vérifie lui-même auprès de l’organisme émetteur, sans se fier uniquement aux pages promotionnelles.
Q2 : Comment vérifier la capacité déclarée par le fournisseur ?
A : Ne vous fiez pas à un seul chiffre de temps de cycle. Exigez un fonctionnement continu sur plusieurs équipes avec la même formule et le même moule, enregistrez le nombre réel de pièces produites, le temps de changement de moule, les temps d’arrêt pour panne et le nombre de produits non conformes, puis convertissez ces données en production effective par équipe. Confirmez également dans quelles conditions de durcissement et de configuration de la main-d’œuvre cette valeur a été obtenue ; sinon, elle ne pourra pas être transposée à votre propre usine.
Q3 : Quels éléments exécutables les clauses de service après-vente doivent-elles inclure ?
A : préciser au minimum le délai et les modalités de réponse aux pannes, les canaux de support à distance, le nombre de personnes assurant l’assistance à l’installation sur site et le nombre de jours de présence sur site, les modalités de répartition des coûts, l’étendue de la garantie et les exclusions, la liste des pièces d’usure ainsi que les délais de livraison de chaque élément. Les clauses doivent être formulées en termes de délais et de quantités vérifiables, en évitant des formulations non vérifiables telles que « en temps utile » ou « à long terme ».
Q4 : Parmi les paramètres de sélection de l'équipement, lesquels méritent le plus qu'on y consacre du temps pour les vérifier ?
A : la correspondance entre la force de pressage et les dimensions de la table, le temps de maintien en pression et le mode de démoulage, le contrôle de la température de l’huile et la gestion de la propreté de l’huile hydraulique, le mode de changement de moule et le temps de main-d’œuvre, la puissance installée et les conditions sur site en eau, électricité et gaz. Ces cinq éléments déterminent directement la qualité des produits finis, la flexibilité des changements et la fréquence des arrêts de longue durée ; les autres paramètres peuvent servir de référence auxiliaire.
Q5 : Comment maîtriser les risques de livraison des équipements personnalisés ?
A : Adopter le processus suivant : visa conjoint des plans — réception par étapes — scellage des échantillons : les plans du moule et de la machine principale sont signés et confirmés par les deux parties ; la réception est effectuée par points de contrôle successifs, à savoir essai de pression en usine, ouverture des caisses à l’arrivée, fonctionnement continu et prélèvement sur les produits finis ; pour les échantillons ayant réussi l’essai de pression, chaque partie conserve un exemplaire scellé, qui servira de référence de comparaison pour la réception ultérieure des lots.
Zhengzhou Xinlong Machinery Manufacturing Co., Ltd. est un fabricant direct spécialisé dans les machines à tuiles de ciment colorées, les machines à carreaux de terrazzo et les équipements pour coffrages perdus. Fondée en 2001, l'entreprise possède une usine d'environ 30 000 m² et 25 ans d'expérience dans la production d'équipements de fabrication de tuiles. Elle dispose d'une solide expertise technique, de moyens de contrôle complets, de produits de qualité fiable et d'un service après-vente attentionné. Ses produits se vendent bien dans toutes les provinces et régions autonomes de Chine et sont hautement appréciés des utilisateurs. Elle propose également des équipements personnalisés et des services d'assistance à l'installation à l'étranger.
Les tuiles en ciment colorées sont un nouveau matériau de couverture introduit de l'étranger dans les années 1990. Elles offrent des couleurs vives, un aspect magnifique et élégant, une haute résistance, sans gauchissement ni fissure, ainsi que des avantages tels que la résistance aux tempêtes, à la pénétration de l'eau et aux intempéries, et une longue durée de vie. L'ensemble des équipements de production de tuiles en ciment colorées est un nouvel équipement de matériaux de construction destiné à remplacer les tuiles en terre cuite et à protéger les ressources en terre. L'investissement continu de l'entreprise dans la production de tuiles colorées et le développement d'équipements offre aux clients une expérience pratique de référence pour mener l'analyse de faisabilité de leurs projets, choisir les bons projets et en tirer des bénéfices. Les clients de tous horizons sont les bienvenus pour venir visiter et examiner nos installations.
Le choix d’une presse hydraulique pour tuiles colorées doit finalement reposer sur l’adéquation au process et sur des enregistrements vérifiables. Après avoir réalisé l’audit d’usine, les essais sous pression et la confirmation des clauses contractuelles, l’acheteur peut ensuite passer à la décision d’achat en série, avec un risque plus maîtrisable.Pour en savoir plus, veuillez visiter le site officiel de Zhengzhou Xinlong Machinery Manufacturing Co., Ltd.